
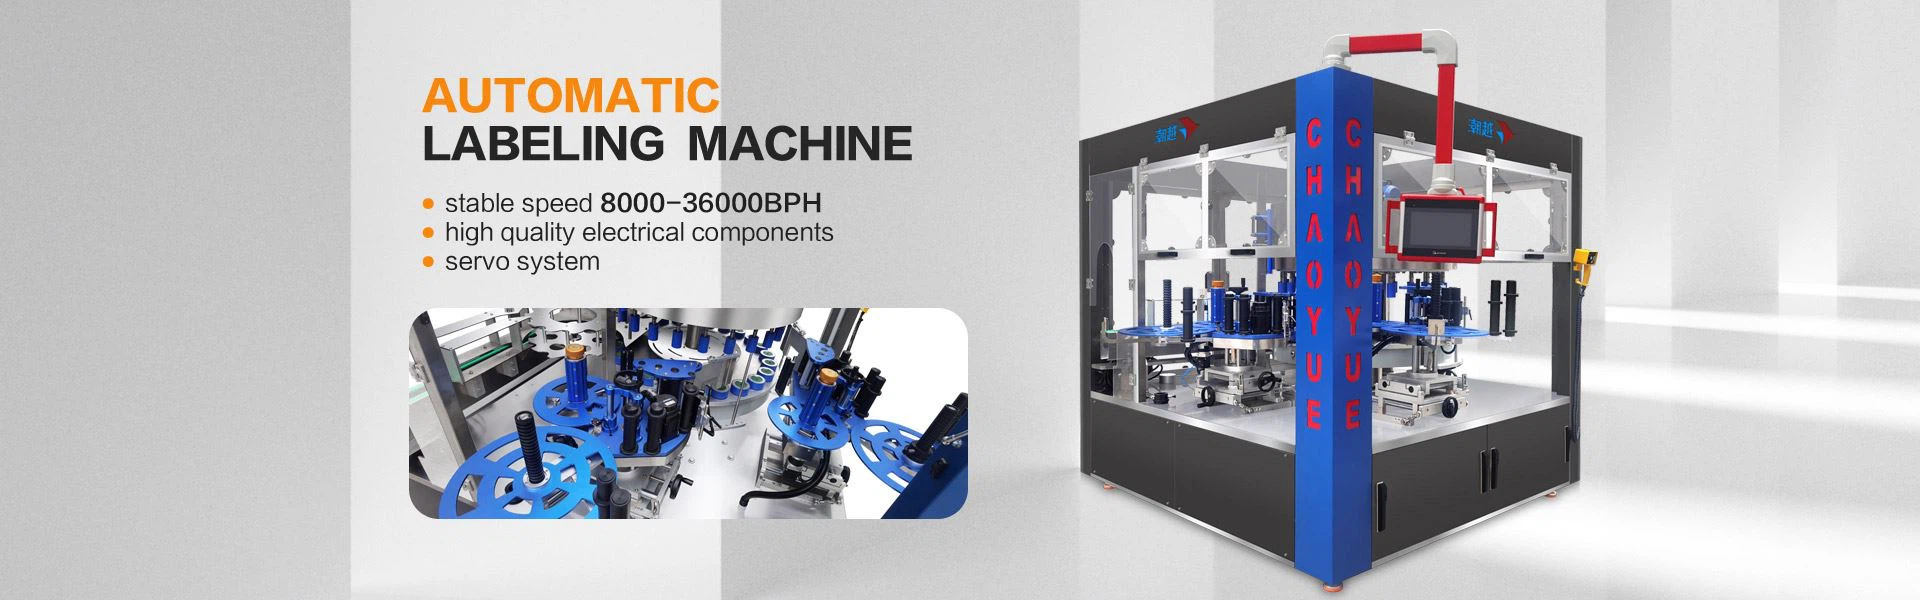

آلة وضع العلامات على الزجاجات المسطحة ذات الجوانب المزدوجة-
المواصفات الفنية الأساسية
|
المعلمة التقنية |
معيار الصف الصناعي |
|
سرعة خط الإنتاج |
40 - 200 زجاجات/دقيقة (يعتمد على طول الملصق وهندسة الحاوية) |
|
التسامح وضع التسمية |
+/- 1.0 مم (خط الأساس تحت تغذية خطية مستقرة) |
|
نطاق سمك الحاوية |
20 ملم - 100 ملم |
|
نطاق عرض الحاوية |
40 ملم - 250 ملم |
|
تسمية القطر الأساسي |
76 ملم (3 بوصات) |
|
أقصى قطر خارجي للفة الملصق |
300 ملم |
|
هندسة القيادة |
محركات حلقية مغلقة أو محركات مؤازرة-لرؤوس التوزيع |
|
نظام التحكم |
PLC صناعي مزود بشاشة HMI تعمل باللمس (تمكين تخزين الوصفات) |
اختيار المنتج والتكوينات الميكانيكية
يعتمد تحديد متغير الماكينة الصحيح بشكل مباشر على هندسة الحاوية وصلابتها.
رؤوس قضيب مزدوجة مستقلة:تم تكوينه بوحدتي توزيع متزامنتين مثبتتين على الجانبين المتقابلين. مناسبة للحاويات الصلبة المسطحة أو المربعة (الزجاج، HDPE السميكة) التي تتطلب تطبيق الملصقات الأمامية والخلفية بشكل متزامن أو متسلسل.
وحدة محاذاة السلسلة المتزامنة-(محطة الضرب):يتم استخدام سلاسل توقيت التثبيت المزدوجة الجوانب لتسوية الزجاجات بشكل بيضاوي أو مدبب قليلاً بشكل ميكانيكي قبل نقطة وضع الملصق، مما يؤدي إلى التخلص من انحراف الملصق.
التفاف-حول التكامل المختلط:يتضمن ملحق محطة تغليف مكون من 3-أسطوانة بجانب آلية المسح الهوائي للسطح المسطح-للمنشآت التي تتعامل مع الزجاجات المسطحة والاسطوانية على نفس الخط.
ملاءمة التطبيق وحدود التشغيل
التطبيقات المناسبة
- مستحضرات التجميل والعناية الشخصية: زجاجات الغسول المسطحة، وزجاج العطور المستطيل، ومضخات مطهر الأيدي التي تتطلب تسجيلًا رأسيًا محكمًا.
- السيارات والكيماويات: حاويات بلاستيكية مستطيلة لإضافات زيت المحركات وسائل غسيل النوافذ.
- الأطعمة والمشروبات: عبوات البهارات المربعة وحاويات زيت الطهي التي تحتاج إلى حقائق غذائية على الجانب الخلفي ورسومات العلامة التجارية على المقدمة.
حدود التشغيل
- الاستدقاق الشديد: تتطلب الحاويات ذات زوايا مسودة الجدار الجانبي التي تتجاوز 5 درجات ملف تعريف مخصصًا - كرات مطحونة أو تركيبات متداخلة مخصصة.
- التغليف المرن: تفتقر الأكياس الناعمة- إلى الصلابة الهيكلية اللازمة لمسح الأسطح المسطحة- بدون أسِرَّة ناقلة مفرغة.
المواد والبناء والمكونات
التأطير الهيكلي:إطار من الفولاذ المقاوم للصدأ SUS304 (سمك الجدار 3 مم) ملحوم وممر لمقاومة الغسلات الكيميائية المسببة للتآكل.
سرير الناقل:-شرائح POM (بولي أوكسي ميثيلين) منخفضة الاحتكاك-روابط سلسلة علوية مدفوعة بعلب تروس تخفيض محكمة الغلق.
قشر-الأطباق:سبيكة ألومنيوم -مصنعة بدقة (6061-T6) مع أسطح صلبة مؤكسدة لمنع تمزق الشبكة بمعدلات توزيع عالية.
أجهزة الاستشعار:أجهزة استشعار فجوة الملصقات الضوئية والسعوية عالية التردد-Keyence أو Sick قادرة على اكتشاف ملصقات الأفلام الشفافة (OPP/BOPP) ومخزونات الورق.
علم الخصائص الميكانيكية:أسطوانات الهواء المضغوط ومنظمات SMC أو Festo التي تحكم فرش المسح النهائي-.
قائمة مراجعة تقييم الموردين
عند التدقيق على الشركة المصنعة لآلات وضع العلامات المضمنة، تحقق من القدرات الهندسية التالية:
اختبار قبول المصنع (FAT):القدرة على تشغيل-الزجاجات النموذجية وبكرات الملصقات المقدمة من العميل بسرعات الخط المستهدفة قبل التعبئة النهائية للصناديق.
الامتثال للمعايير الكهربائية:لوحات تحكم موصلة بأسلاك وفقًا لمعايير UL/CSA (لأمريكا الشمالية) أو CE، باستخدام كتل طرفية صناعية وتعريف الأسلاك المرمزة بالألوان-.
افتح-منطق PLC المصدر:توفير منطق سلم PLC غير مشفر للسماح لفرق صيانة المصنع الداخلية باستكشاف أخطاء الإدخال/الإخراج المحلية وإصلاحها.
توحيد المكونات:استخدام-الصمامات والمحامل الهوائية المتوفرة في السوق بدلاً من الأجزاء المملوكة التي تقيد-الصيانة على المدى الطويل.
إرشادات تقديم طلب عرض الأسعار (RFQ).
لتأمين عرض أسعار هندسي دون تأخير، قم بتضمين المعلمات التالية في طلب عرض الأسعار الأولي:
الرسومات الفنية للحاوية:ملفات CAD أو أوراق مواصفات الأبعاد التي تشير إلى اختلافات سمك الجدار وخطوط فراق القالب.
مواصفات التسمية:أبعاد القطع-، ومسافة فجوة الويب (يوصى بمعيار 3 مم)، واتجاه الفك (المخطط 1-4)، وركيزة المادة (الورق مقابل PET الشفاف).
قيود تكامل الخط:ارتفاعات تمرير الناقل في اتجاه المنبع/المصب، وجهد إمداد الكهرباء بالمحطة (على سبيل المثال، 480 فولت/60 هرتز/3-المرحلة)، ومتطلبات التعشيق لإيقاف الخط الحر المحتملة.
الأسئلة المتداولة
س: كيف تتعامل الآلة مع ملصقات الأفلام الشفافة دون فقدان المشغلات؟
ج: يستخدم رأس التوزيع أجهزة استشعار بالموجات فوق الصوتية أو أجهزة استشعار الفجوات السعوية-عالية التردد بدلاً من أجهزة استشعار الصور الضوئية القياسية. تكتشف هذه المستشعرات فروق الكثافة بين ركيزة الملصق الشفافة وبطانة البطانة، مما يضمن نقاط توقف متسقة عند سرعات الويب التي تتجاوز 150 مترًا/دقيقة.
س: ما هي الآلية التي تمنع تكون فقاعات الهواء على أسطح الزجاجة المسطحة؟
ج: يتم التحكم في الالتصاق عبر -عملية مرحلتين: أولاً، تطبق بكرة توزيع مطاطية محملة بنابض - ضغط اتصال أولي على لوحة التقشير. ثانيًا، تقوم صفائف الفرشاة الزائدة أو بكرات الإسفنج الهوائية بالمسح للخارج من مركز الملصق باتجاه الحواف لطرد الهواء المحبوس.
س: كيف يتم الحفاظ على التزامن بين رؤوس وضع العلامات الأمامية والخلفية؟
ج: يتم ربط رأسي أداة التطبيق بوحدة تحكم مركزية في الحركة عبر جهاز تشفير عالي السرعة-مرتبط بمحرك الناقل الرئيسي. أثناء مرور المنتج بمستشعر المنبع، يقوم PLC بحساب سرعة الخط وتشغيل الرأس A والرأس B بناءً على نبضات التشفير المعدة مسبقًا، مع الحفاظ على تسجيل الموضع في حدود +/- 1.0 مم.
س: ما هي المهلة القياسية للتسليم؟
ج: يتم شحن الأنظمة المضمنة القياسية التي تم تكوينها لأحجام الزجاجات المسطحة الشائعة في غضون 4 إلى 6 أسابيع. تتطلب التكوينات المخصصة كرات كرات مخصصة للحاويات أو التكامل مع أجهزة التشفير النافثة للحبر التي يقدمها العميل- وتتطلب من 8 إلى 10 أسابيع بعد الموافقة على عينة الزجاجة.
الوسم : آلة وضع العلامات على الزجاجات المسطحة-مزدوجة الجوانب، الموردين والمصنعين والمصنعين لآلة وضع العلامات على الزجاجات المسطحة-مزدوجة الجوانب في الصين
إرسال التحقيق
